硫化带接头是怎么做的,强度有多高?
- 分享
- 发布时间
- 2026/10/20
简答:硫化接头是将带的两端裁切处理、涂覆匹配的橡胶或聚氨酯胶料,再在受控的温度与压力下加热固化,使接头融为连续带体。工艺到位的热硫化接头通常可恢复带体原抗拉强度的高比例——行业常引用约 70–90% 的范围,远高于机械扣接。
硫化工艺如何完成
1. 端部处理
两端按匹配图形裁切——同步带与平带常用阶梯切或指形切,输送带常用分层斜切——并清除粉尘与脱模剂。
2. 涂覆胶料
在与带体匹配的未硫化橡胶或 PU 胶料填入处理好的端部之间,设计需要时加入芯线或织物增强。
3. 加温、加压、计时
硫化机按规定的温度、压力与硫化周期作业,胶料交联后把两端融合为连续带体。
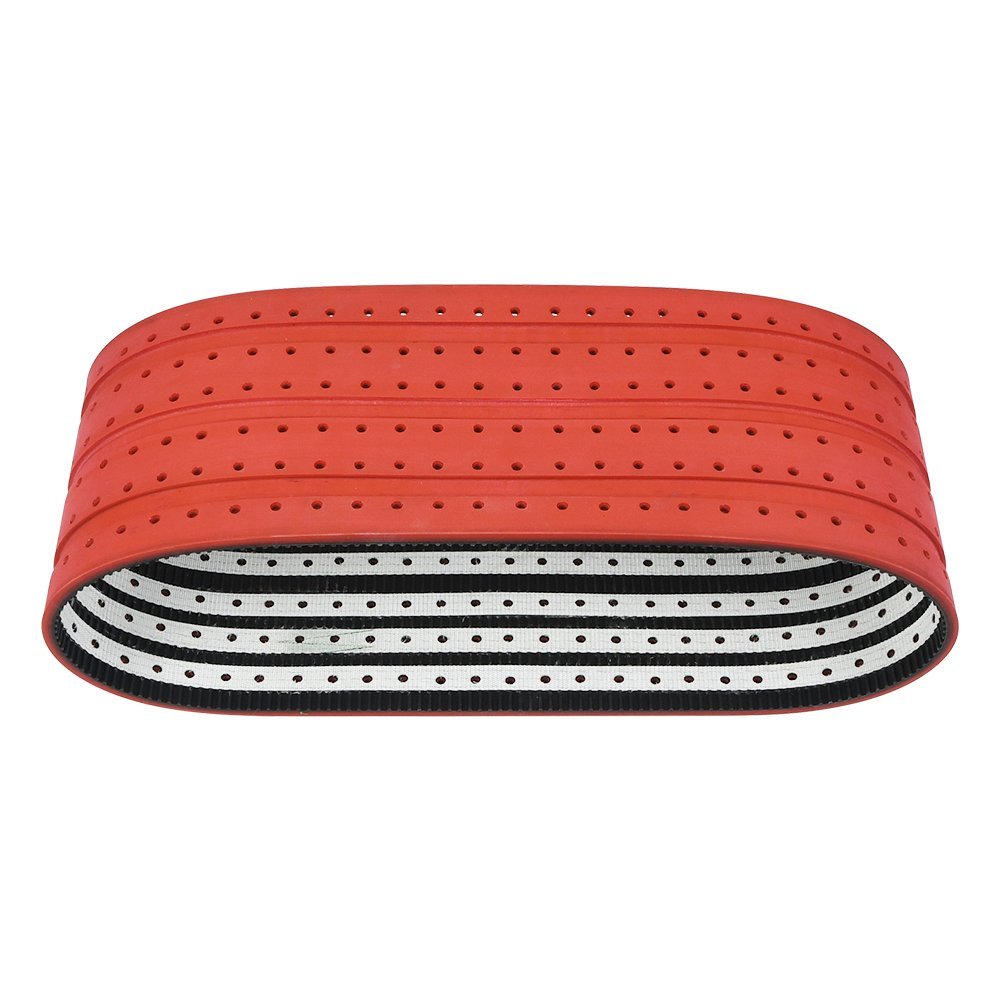
接头强度取决于什么
- 带体结构:织物芯橡胶带、钢丝绳芯带与 PU 同步带的接头效率各不相同——更厚、多层结构需要更精细的端部处理。
- 裁切图形与对中:精确的指形/阶梯切加正确的芯线对位能让载荷平滑传递;粗糙裁切会形成应力集中并引发早期失效。
- 硫化控制:温度、压力与时间必须匹配胶料规范。欠硫接头会蠕变开裂,过热则会烧损材料。
- 环境:接头区域混入粉尘、水分或油污会削弱粘接——硫化作业应在洁净干燥条件下进行。
70–90% 是常见结构上优质热硫化接头的行业通用参考范围,确切数值取决于带型与接头设计。关键传动建议先做样品接头并试运行验证,再批量实施。
硫化接头 vs 机械扣接
| 对比项 | 硫化接头 | 机械扣接 |
|---|---|---|
| 接头强度 | 高——通常是最强方案 | 较低,受扣件打孔削弱 |
| 表面连续性 | 平滑、安静、利于刮料 | 凸起产生噪声与磨损 |
| 安装条件 | 需要硫化机/工具与技能 | 快速,简单手持工具 |
| 适用场景 | 永久安装、长寿命要求 | 临时修复、应急复产 |